高频焊接立柱在声屏障中的应用
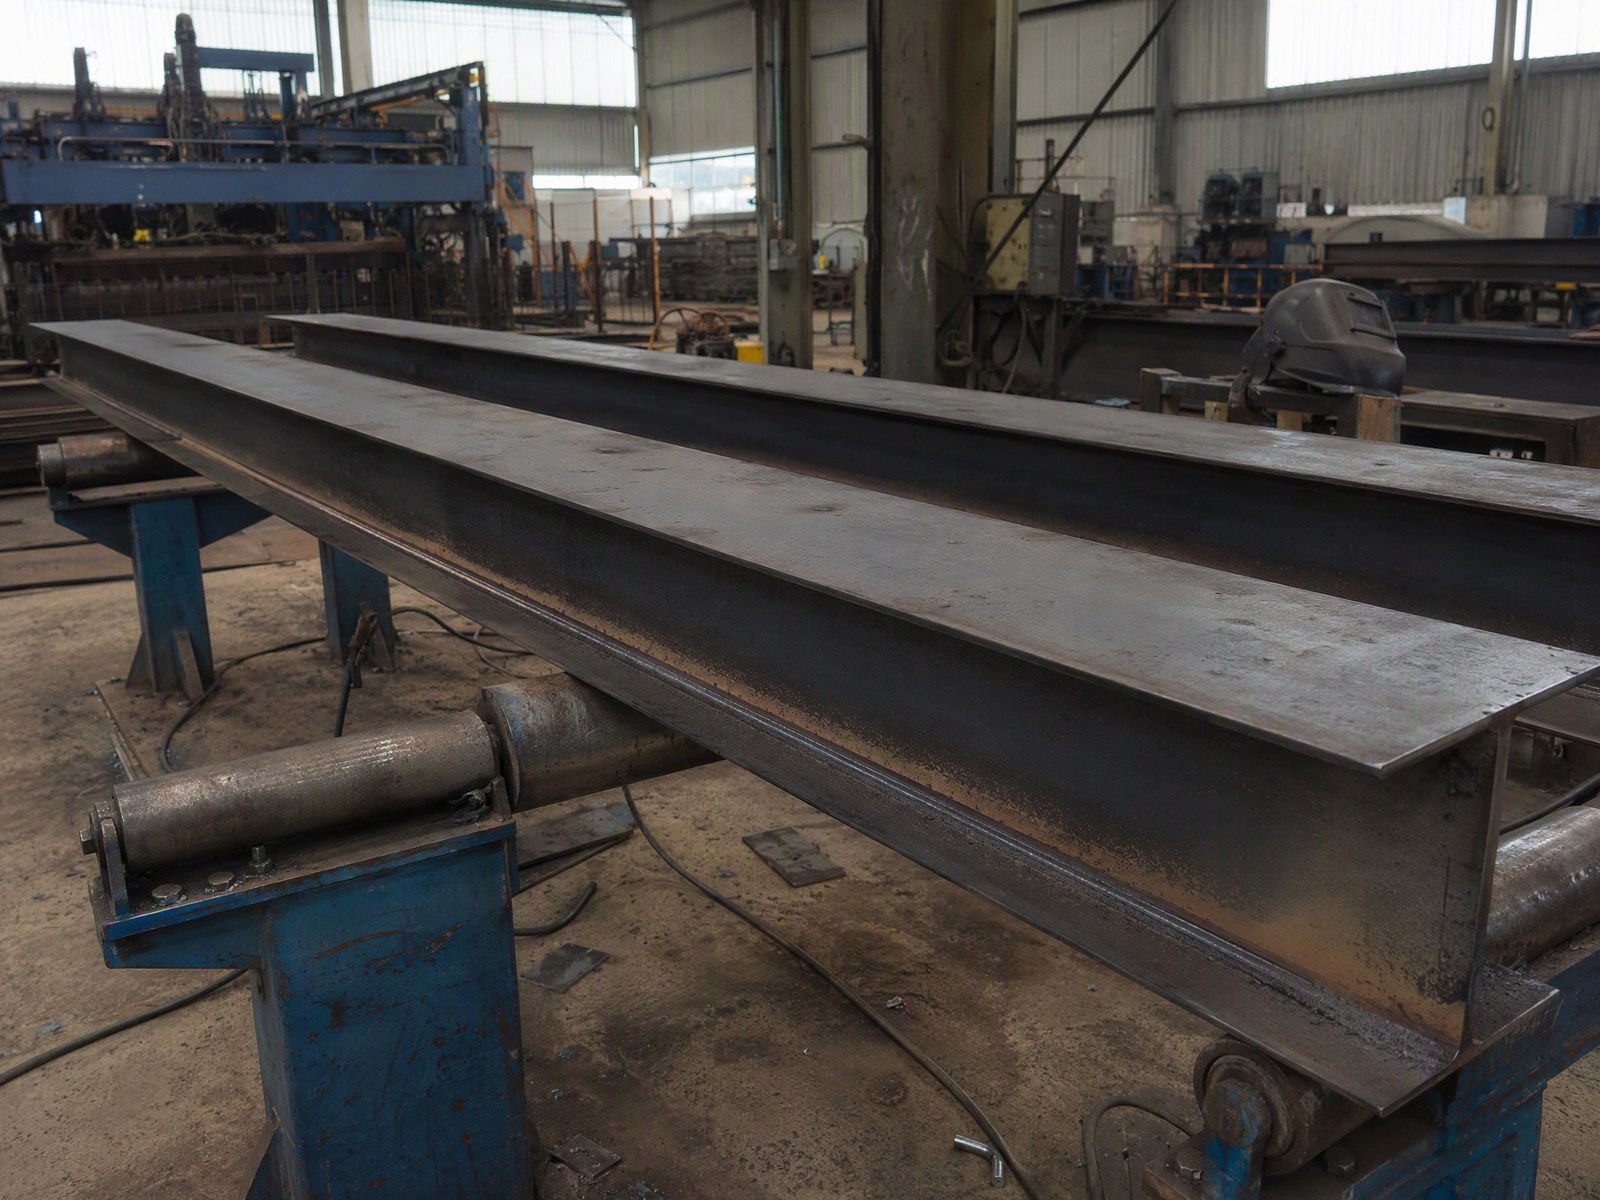
声屏障立柱不一定非要用热轧型钢。矩形与方形截面的高频焊接管(冷弯成型后高频焊接),在中低高度屏体上应用很多,了解它的长处与限制有助于选型。
一、它是怎么来的
带钢在常温下辊压成型为方形或矩形截面,再用高频电阻焊把开口缝焊牢,按定尺切断。相比热轧,它的截面尺寸与壁厚可以更灵活地调整,外廓平整、棱线直,屏体卡装与外观处理更服帖。
二、适用长处
一是截面可按设计定制,方便把卡槽位置、开孔位与屏体分缝一次匹配好;二是表面质量稳定,喷塑与氟碳涂层附着均匀,观感好于粗热轧面;三是加工链短,切割、钻孔、焊接连接板都方便;四是重量与用钢量相对可控,对桥梁段减重有利。
三、不能回避的限制
焊缝是它的弱环:焊后未清理的内毛刺会积水积尘,焊缝区防腐处理不到位时会是锈蚀起点;拐角处冷弯使壁厚减薄、材料强度发生变化,计算时不能直接拿原材料参数套用;受集中撞击时易凹、修复性不如厚壁热轧型钢。因此高风压路段、需要承受较大撞击的部位、以及要求大截面厚壁的情形,仍多用热轧 H 型或工字钢。
四、下单与验收要盯的四点
一是规格表写清壁厚与允许公差(以设计图与供货合同为准,不接受“同名义尺寸即可”);二是焊缝形式与是否去内毛刺、焊缝区是否做防腐补强;三是切口与钻孔位置的补锌或补涂要求;四是进场抽测壁厚与平整度、并核对与屏体卡槽的匹配。需要按图配立柱清单时,可把截面与间距要求发至 annie@angumesh.com。
与热轧型钢的分工
两种立柱各有适用区间,判断依据不是"哪种更先进",而是受力与加工要求。高频焊接管适合中低高度、屏体单元不太宽、需要外观平整与配合精度的路段;热轧 H 型钢适合高屏体、大间距、需要承受较大侧向撞击或风压的情形。同一项目里分段混用也常见:主线用热轧,匝道与低段用高频焊接管,各取所长。
焊缝与内腔的防腐
焊缝是这类立柱的薄弱处。焊后内毛刺若不清除,会在内腔形成积水与积尘的起点;焊缝区镀层往往不连续,需要专门的防腐补强。下单时把"是否去内毛刺、焊缝区如何补强、内腔是否封闭"写成条款,比只写"热浸镀锌"更能落到实物上。立柱底部是另一个关键点,端部封板与排水孔的做法直接影响内腔是否长期存水。
与屏体卡槽的配合
高频焊接管的优势在于截面精度,但这只有在卡槽位置与屏体厚度同时确定时才成立。采购时若只给外形尺寸,卡槽深度与位置就得现场配,配合精度反而丢失。合理做法是把屏体单元厚度、密封件压缩量与卡槽尺寸一并给到加工方,让立柱出厂即带卡槽位置,现场只做插入与固定。
进场检查的实际做法
不需要复杂设备也能筛掉大部分问题:卡尺抽测壁厚,重点看拐角处是否明显减薄;平尺或目测检查棱线是否顺直、有无局部凹陷;核对焊缝是否连续、有无咬边与未焊透;检查切口与孔位的镀层覆盖;试插一段屏体确认卡槽配合。凡与合同条款不符的,先隔离待处理,不要直接上墙。
选型与方案要点
高频焊接立柱的优点是截面精度高、与连接件配合好,适合对安装效率要求高的项目。
影响造价的主要因素
立柱在总造价里的比重取决于高度与跨距:屏体越高,立柱截面与基础尺寸随之上升,这部分往往比屏板更吃预算。焊接工艺影响的是加工工时与合格率,批量越大,工艺稳定性对单价的影响越明显。
施工与维护要点
进场后抽查截面尺寸与直线度,偏差过大会导致板体安装困难。
相关产品:桩基立柱式声屏障