声屏障成型设备的特点
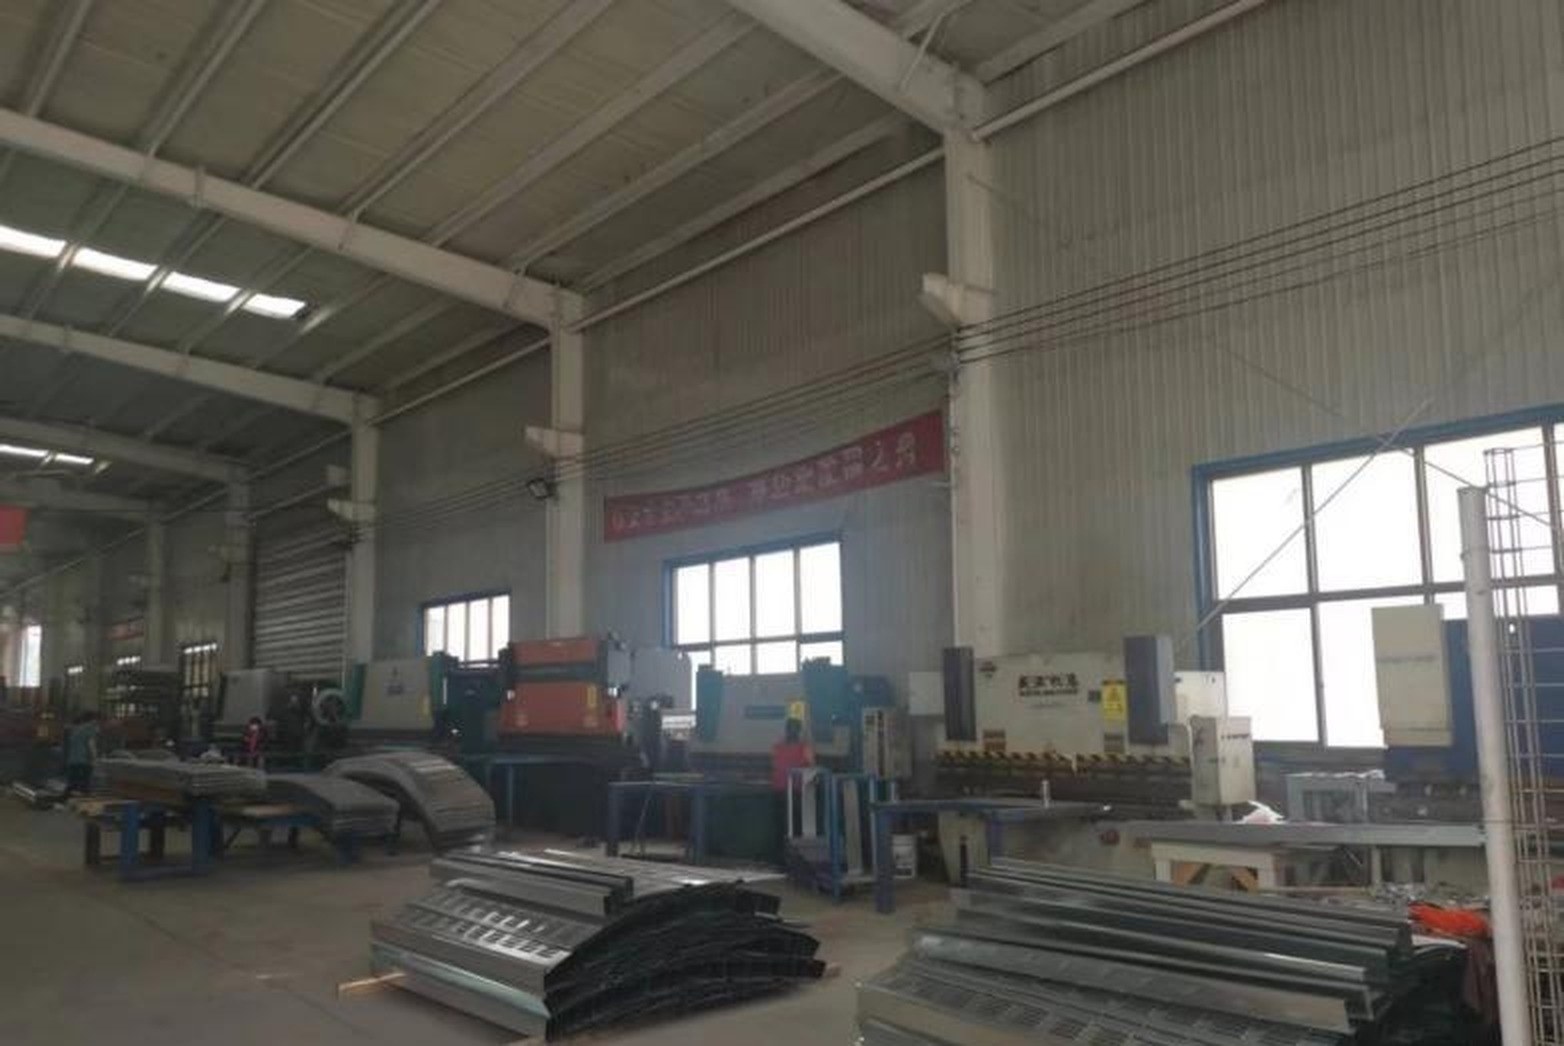
同样一份图纸,不同厂做出来的板差在公差上;而公差基本由成型设备决定。看设备不是看有多少台,而是看它能把哪几道工序一次做完。
一、冷弯辊压成型
用于立柱、边框与背板的连续成型。它决定了截面能否做成带槽口、带加劲筋的复杂形状,也决定了长度一致性与直线度。
能看出差别的地方:同一批构件截面是否一致、槽口宽度沿长度有无变化、边部有无起皱与划伤。辊道数少或调整不到位时,复杂截面会出现扭曲,这在短样件上看不出来,长构件才暴露。
二、冲孔与开缝
屏体面板的吸声孔有两条路线:数控冲压与辊冲(在成型线上连续冲孔)。辊冲效率高、孔位与成型对齐好,但孔型受辊轮限制;数控冲适合孔型复杂、变孔径排列的板型,速度较低。
常见质量问题的源头就在这里:孔位偏移、毛刺未清、孔边涂层覆盖困难。孔径很小的微孔板还要考虑堵塞与清洗可行性。
三、折弯与压筋
折边决定单元刚度,压筋决定平面度。折边不到位,单元在风载下会鼓动并发出声响。看厂时应要求出示大尺寸单元的成品,用手拍一拍看有无空响与变形。
四、复合与贴合
吸声芯材与面板要做成牢固的复合整体时,需要贴合或胶合工序。这一环节最容易出现的是空鼓与局部脱粘——外观看不出来,敲击才听得出。若厂内没有这道能力,芯材由现场填装,长期下坠的风险要另行评估。
五、表面处理线
前处理(除油、磷化或硅烷)比喷涂本身更决定寿命。要看是否具备独立的前处理槽体、烘道与厚度控制,而不是只有一把喷枪。涂层厚度不均、转角覆盖不足、切口烧损,都是从这一环出来的。
六、看设备时真正该问的三句
能不能一次成型我们图纸上的截面?关键尺寸的公差控制在多少?哪几道工序需要外协?
第三句最实用:需要外协的环节(如镀锌、复合、特殊涂装)意味着交接与责任分割,也是质量事故常发的位置。
安固金属丝网自有冷弯成型与表面处理能力,可提供试制件供实测比对,河北省深州市唐奉镇赵八庄村东500米处,联系 188-0318-9797,邮箱 annie@angumesh.com。
七、试制件怎么看
谈设备不如看试制件。首件应覆盖项目上真正用到的截面与板型,包括转角、变高与端头这类异形件。验收时重点看三项:截面一致性(同一构件沿长度方向是否变形)、孔位与成型的相对位置(偏差是否在图纸公差内)、边部与切口(有无毛刺、起皱、涂层破损)。试制件留样,作为批量供货的比对基准,比口头承诺可靠。
八、批次一致性怎么保
批量生产中最常见的偏差不是单件不合格,而是批与批之间不一致:换辊、换料、换班之后,长度与孔距出现漂移,到了现场才发现构件装不上。应对办法是把首件检验与巡检固定下来,把关键尺寸做成量具而非目测,并保留每批的检验记录。长构件尤其如此,短样件合格不代表长件不扭曲。
九、产能与交期怎么核
问台数意义有限,应当问这条线能连续生产哪种截面、换型需要多久、表面处理是自有还是外协。换型时间长意味着小批量订单的单价会明显上浮;表面处理外协意味着交期受制于第三方,也多一道运输与磕碰风险。把这些问清楚,交期承诺才有依据。
选型与方案要点
设备能力决定截面形式与公差水平:能否一次成型带槽口与加劲筋的复杂截面,比设备数量更能说明问题。
影响造价的主要因素
换型频次、表面处理是否自有、外协环节的运输与损耗,都会改变小批量订单的实际单价。
施工与验收要点
以试制件留样作为批量比对基准,进场时核对截面一致性、孔位与涂层,避免短样合格而长件扭曲。
维护建议
涂层破损应及时补涂,切口与边部是锈蚀起点;构件在运输与堆放中产生的划伤也要一并处理。
相关产品:直立式声屏障